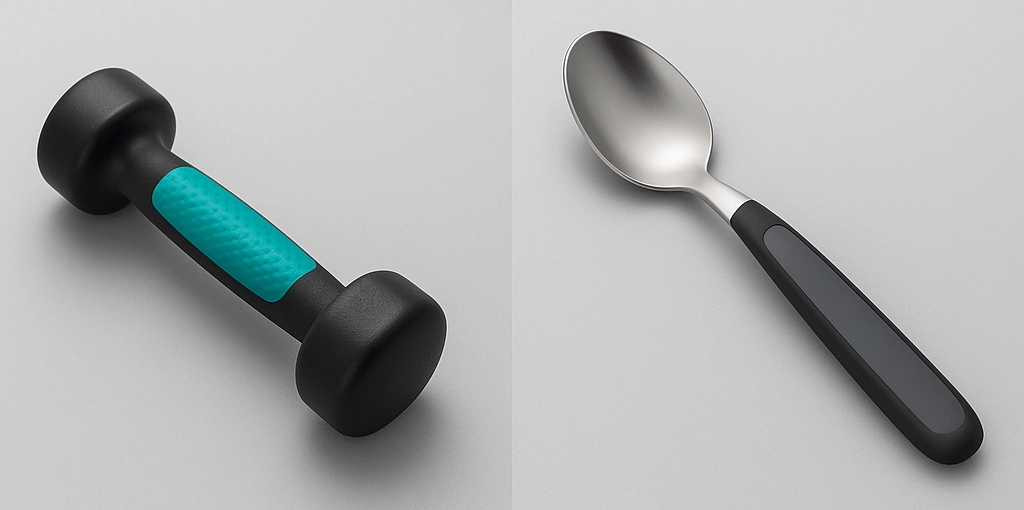
Apa itu Overmolding (Pelapisan Multi-Material)?
Overmolding (juga dikenal sebagai injeksi multi-material) adalah proses manufaktur cetak injeksi di mana bahan elastomera lunak (seperti TPE) dilapisi di atas permukaan substrat plastik keras (biasanya plastik termoplastik kaku). Proses ini dilakukan untuk memenuhi kebutuhan genggaman yang nyaman, daya cengkeram anti-selip, nilai estetika, serta peningkatan struktur mekanis.
Substrat plastik keras yang umum digunakan meliputi ABS, AS, PP, PE, PC, PS, dan PA, sedangkan bahan lunak yang sering dipakai adalah kategori TPE-S atau TPR.
Substrat plastik keras yang umum digunakan meliputi ABS, AS, PP, PE, PC, PS, dan PA, sedangkan bahan lunak yang sering dipakai adalah kategori TPE-S atau TPR.
Alur Proses Manufaktur
Alur kerja overmolding yang ideal secara umum mencakup langkah-langkah berikut:
- Pengeringan bahan baku (Drying)
- Pra-pemrosesan substrat plastik keras (Pembersihan lemak & penghilangan kelembapan)
- Pengaturan parameter injeksi
- Pengaturan suhu cetakan (Mould temperature)
- Pendinginan dan pelepasan dari cetakan (Cooling & Demoulding)
- Proses overmolding dapat dilakukan melalui metode Co-injection / Two-shot Molding (sekali proses) atau Insert Molding / Multi-shot Injection (proses dua tahap).
Aplikasi & Keunggulan
📍 Area Aplikasi
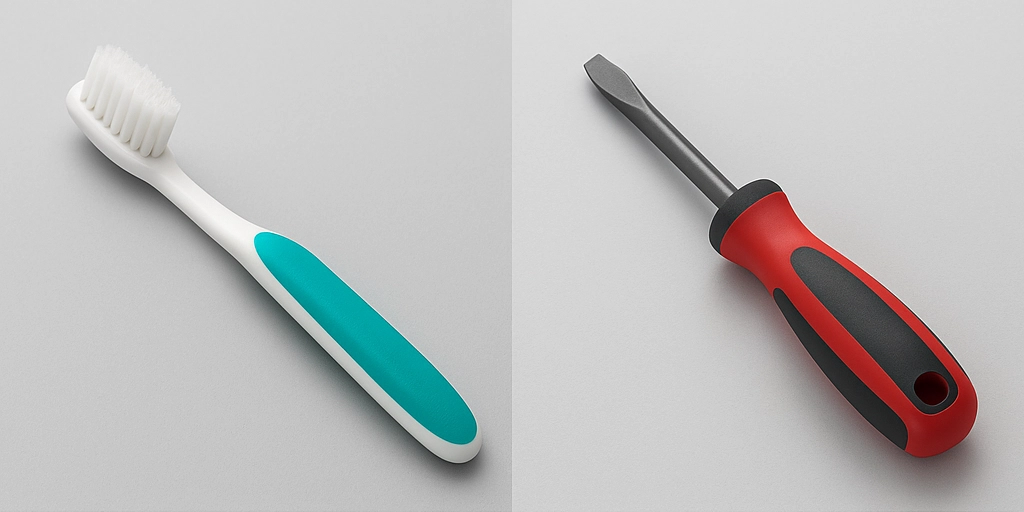
Pegangan sikat gigi, gagang peralatan rumah tangga, perlengkapan olahraga, gagang alat makan, dan perangkat industri.
✨ Keunggulan Utama
Efek anti-selip yang unggul, sentuhan lembut yang nyaman, daya genggam kuat, tingkat kekerasan dan sifat fisik yang dapat disesuaikan, kemudahan pemrosesan tinggi, serta ramah lingkungan (memenuhi standar ROHS & REACH).
Masalah Umum & Solusi Penanganan
Deformasi Bagian Plastik Keras (Warping)
Penyebab: Jika substrat plastik keras terlalu tipis, bahan rentan terdistorsi akibat suhu tinggi saat injeksi tahap kedua. Jika lapisan TPE lunak terlalu tebal, gaya penyusutannya juga dapat menarik dan merusak bentuk substrat.
Solusi: Sesuaikan posisi pintu masuk bahan (gate location) dan tambahkan rusuk penguat (ribs) pada desain bagian plastik keras.
Solusi: Sesuaikan posisi pintu masuk bahan (gate location) dan tambahkan rusuk penguat (ribs) pada desain bagian plastik keras.
Daya Rekat Lokal Kurang Kuat (Poor Bonding)
Penyebab: Biasanya terjadi pada area dengan jalur aliran lelehan yang panjang atau berjarak jauh dari pintu masuk bahan (gate).
Solusi: Tingkatkan suhu injeksi, tingkatkan fleksibilitas/fluiditas aliran bahan, dan optimalkan desain pintu masuk bahan (gate).
Solusi: Tingkatkan suhu injeksi, tingkatkan fleksibilitas/fluiditas aliran bahan, dan optimalkan desain pintu masuk bahan (gate).
Pengembunan / Delaminasi Permukaan (Blooming & Peeling)
Penyebab: Disebabkan oleh ketidakseimbangan sistem pencampuran TPE, atau karena ukuran gate/runner terlalu kecil yang memicu tegangan geser (shear stress) berlebih, sehingga menyebabkan lapisan terkelupas (peeling/blooming).
Solusi: Tingkatkan kompatibilitas antar material dan optimalkan formula sistem pencampuran bahan baku.
Solusi: Tingkatkan kompatibilitas antar material dan optimalkan formula sistem pencampuran bahan baku.